

1. تعریف انواع فیلم پلی اتیلن: LDPE، LLDPE و HDPE
فیلم های پلی اتیلن (PE) به دلیل تطبیق پذیری، مقاومت شیمیایی و کارایی هزینه بر بسته بندی انعطاف پذیر غالب هستند. کاربردهای صنعتی بر سه زیر گروه اصلی تکیه دارند: فیلم ldpe (پلی اتیلن کم چگالی) فیلم lldpe (پلی اتیلن کم چگالی خطی)، و فیلم hdpe (پلی اتیلن با چگالی بالا). هر کدام خواص مکانیکی و نوری مشخصی را ارائه می دهند که توسط انشعاب زنجیره پلیمری و بلورینگی تعیین می شود. درک این تفاوت ها اساسی است تولید کنندگان فیلم پلی اتیلن هنگام راهحلهای مهندسی برای بستهبندی مواد غذایی، پوششهای کشاورزی یا آسترهای صنعتی سنگین.
LDPE با انعطاف پذیری بالا، شفافیت و قدرت ضربه مشخص می شود. LLDPE به دلیل ساختار خطی با شاخه های کوتاه، استحکام کششی و مقاومت بالایی در برابر سوراخ شدن دارد. HDPE بلورینگی بالایی را نشان می دهد، سفتی، عملکرد مانع و مقاومت شیمیایی عالی را ارائه می دهد. جدول زیر پارامترهای فنی کلیدی را که معمولاً در خطوط فیلم دمیده و فرآیندهای پوشش اکستروژن به آنها اشاره می شود، خلاصه می کند.
| اموال | فیلم LDPE | فیلم LLDPE | فیلم HDPE |
|---|---|---|---|
| چگالی (g/cm³) | 0.917 - 0.930 | 0.915 - 0.925 | 0.941 - 0.965 |
| مقاومت کششی (MD، MPa) | 10-20 | 25-45 | 25-40 |
| کشیدگی در زمان شکست (%) | 400 - 650 | 500 - 800 | 200 - 500 |
| نرخ انتقال بخار آب (WVTR، g/(m²·day)) | 6-15 | 5-12 | 2-6 |
| شفافیت نوری | بالا | متوسط-بالا | کم مات |
| برنامه های کاربردی معمولی | فیلم شرینک، بسته بندی سبک، کیسه ها | بسته بندی کششی، گونی های سنگین، آستر | خواربار، کیسه تیشرت، ملحفه صنعتی |
در تولید مدرن، ترکیب LDPE و LLDPE، پردازش پذیری را در عین حفظ چقرمگی بهینه می کند. برای کاربردهای با مقاومت بالا، فیلم hdpe manufacturers اغلب از کواکستروژن فیلم ریختگی یا دمیده برای ترکیب سفتی HDPE با لایه های آب بندی استفاده می کنند. این مشخصات ویژگی مستقیماً بر طراحی قالب، راندمان خنککننده و کشش سیمپیچ تأثیر میگذارد رول فیلم پلی اتیلن خطوط تولید
2. اکستروژن فیلم دمنده: فناوری هسته برای فیلم های لوله ای
اکستروژن فیلم دمشی رایج ترین تکنیک برای تولید باقی مانده است فیلم ldpe , فیلم lldpe و سازه های چند لایه کواکسترود شده. در این فرآیند، پلیمر مذاب از طریق یک قالب حلقوی به سمت بالا رانده می شود، توسط هوای داخلی باد می شود تا حباب ایجاد کند، توسط یک حلقه هوا خنک می شود و به صورت صاف فرو می ریزد. رول فیلم پلی اتیلن سهام متغیرهای کلیدی کنترل شامل نسبت باد کردن (BUR)، ارتفاع خط یخ زدگی (FLH) و سرعت برخاستن هستند که در مجموع جهت مکانیکی فیلم و مشخصات ضخامت را تعیین می کنند.
داده های صنعتی نشان می دهد که BUR در محدوده 2:1 تا 4:1 خواص کششی متعادلی را در جهت MD/TD ایجاد می کند. مدرن خطوط فیلم دمیده شده از کنترل خودکار پروفایل، IBC (خنک کننده حباب داخلی) و دوز وزنی برای حفظ تغییرات گیج زیر 5±٪ استفاده کنید. یک خط معمولی برای رول پلی اتیلن صنعتی می تواند 250-500 کیلوگرم در ساعت برای HDPE تک لایه تولید کند، در حالی که خطوط چند لایه (3، 5 یا 7 لایه) با ادغام لایه های PA یا EVOH مانع را افزایش می دهند. شماتیک زیر اجزای اساسی یک سیستم اکستروژن فیلم دمیده را نشان می دهد.
پیشرفته خطوط فیلم دمیده شده اکنون نظارت بر ضخامت در زمان واقعی را از طریق حسگرهای خازنی و گرمایش خودکار دایک بولت ادغام کنید، ورق پلی سفارشی تولید با تلورانس های تنگ (5-8٪). این ارتقاهای فنی برای آنها بسیار مهم است رول پلی اتیلن صنعتی که نیاز به پهنای مسطح ثابت و کاهش ضایعات مواد دارند.
3. کواکستروژن پیشرفته: مهندسی فیلم PA/PE و ساختارهای فیلم PA/PP
برای کاربردهای موانع سخت - مانند بستهبندی خلاء، بستهبندی با اتمسفر اصلاحشده (MAP) و مهار شیمیایی - فیلمهای پلیاتیلن تک لایه کافی نیستند. مهندسان بر کواکستروژن چند لایه ای متکی هستند که پلی آمید (PA) را با پلی اولفین ها ترکیب می کند. قابل ذکر است، فیلم pa/pe و فیلم pa/pp ساختارهای مهندسی پیشرفته ای را نشان می دهد که مانع اکسیژن (لایه PA) را با قابلیت آب بندی و مقاومت در برابر رطوبت (لایه های PE یا PP) پل می کنند. چنین فیلمهایی نرخ انتقال اکسیژن (OTR) را در دمای 23 درجه سانتیگراد و 50 درصد RH در مقایسه با بیش از 2000 سانتیمتر مکعب برای PE استاندارد، 2-8 cm³/(m²·day·atm) ارائه میکنند.
در یک پیکربندی هماکستروژن معمولی 5 لایه (PA/tie/PE/tie/PA یا متقارن PA/PE)، هسته PA به مقاومت در برابر سوراخ شدن، حفظ عطر و استحکام مکانیکی کمک میکند. برای کاربردهای ترموفرمینگ، فیلم pa/pp مقاومت حرارتی بالاتری (نقطه ذوب> 160 درجه سانتیگراد) را در مقایسه با ساختارهای مبتنی بر پلی اتیلن ارائه می دهد، که آن را برای کیسه های پشتی یا بسته بندی گرم پر می کند. دادههای آزمایشهای صنعتی نشان میدهد که فیلم PA/PE هماکسترود شده نرخ شکست بستهبندی را تا ۴۰ درصد در بخشهای مواد غذایی منجمد به دلیل افزایش مقاومت در برابر ترک انعطافپذیر کاهش میدهد.
مزایای کلیدی هماکستروژن PA/PE و PA/PP
- بهبود مانع اکسیژن تا 98٪ در مقابل پلی اتیلن تک لایه.
- شکل پذیری حرارتی عالی برای سینی های کشش عمیق (نسبت کشش ≥6 میلی متر).
- افزایش مقاومت شیمیایی در برابر روغن ها، چربی ها و حلال ها.
- سازگاری با خطوط پر سرعت فرم پر کردن مهر و موم.
پیشرو تولید کنندگان فیلم پلی اتیلن خطوط دمیده یا ریختهشده چند لایه را با رزینهای لایهای اختصاصی برای اطمینان از چسبندگی بین لایهای > 4 N/15 میلیمتر استفاده کنید. نتیجه بادوام است رول فیلم پلی اتیلن سهامی که مطابق با مقررات دقیق تماس با مواد غذایی و استانداردهای صنعتی مانند EN 13678 است.
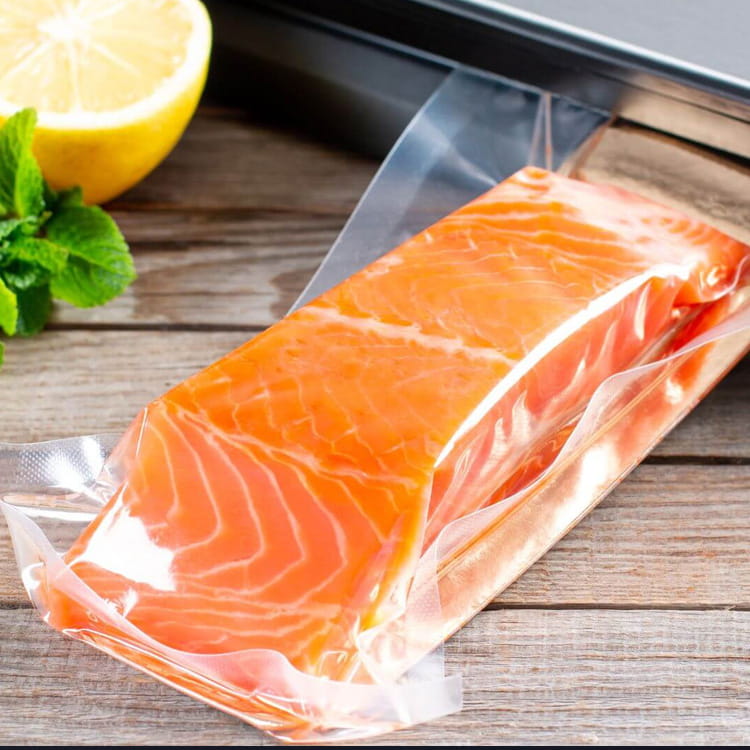
شکل: تولید رول پلی اتیلن چند لایه - نمونه ای از کواکستروژن صنعتی برای فیلم های مانع.
4. پارامترهای فنی برای پلی ورق های سفارشی و رول های صنعتی
تولید ورق پلی سفارشی و رول پلی اتیلن صنعتی نیاز به کنترل دقیق بر روی عرض، ضخامت، قطر هسته و خواص مکانیکی دارد. معمولی رول فیلم پلی اتیلن ابعاد از 500 میلی متر تا 3000 میلی متر در عرض، با قطر بیرونی رول تا 1000 میلی متر (قطر داخلی هسته 76 میلی متر یا 152 میلی متر) متغیر است. برای پوشش های صنعتی سنگین یا موانع بخار ساختمانی، ورق HDPE با ضخامت 100 تا 300 میکرومتر با تثبیت کننده های UV و درمان های سطحی ضد لغزش ساخته می شود.
یک پارامتر مهم در اکستروژن فیلم دمیده برای ورق های سفارشی، عرض لایه لایه است که به طور مستقیم با محیط حباب و کشش سیم پیچ ارتباط دارد. علاوه بر این، جدول زیر مشخصات معمولی برای فیلم lldpe و فیلم ldpe رول صنعتی:
| پارامتر | ورق LDPE سفارشی | رول LLDPE صنعتی | رول های سنگین HDPE |
|---|---|---|---|
| محدوده ضخامت (μm) | 25 - 250 | 40-200 | 80 - 350 |
| حداکثر عرض رول (میلی متر) | 2800 | 3000 | 2500 |
| استحکام کششی (MD, MPa) | 15-22 | 35-50 | 28-45 |
| قدرت ضربه (افت دارت، گرم) | 150–350 | 350–800 | 200-500 |
| گزینه های افزودنی | لغزش، ضد بلوک، UV | ضد استاتیک، لغزش | UV، کربن سیاه |
برای ورق پلی سفارشی ، سازندگان طراحی پیچ اکسترودر (پیچ های مانع با بخش های مخلوط) و شکاف قالب (0.8-2.5 میلی متر) را برای حفظ یکنواختی ضخامت تنظیم می کنند. سیم پیچ با سرعت بالا با کنترل کشش حلقه بسته، تلسکوپی را از بین می برد و سختی رول ثابت را تضمین می کند، که برای فرآیندهای تبدیل پایین دست مانند ساخت کیسه یا لمینیت ضروری است.
5. کاربردهای کلیدی استفاده از رول های فیلم پلی اتیلن در سراسر صنایع
سازگاری از فیلم ldpe , فیلم lldpe و coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
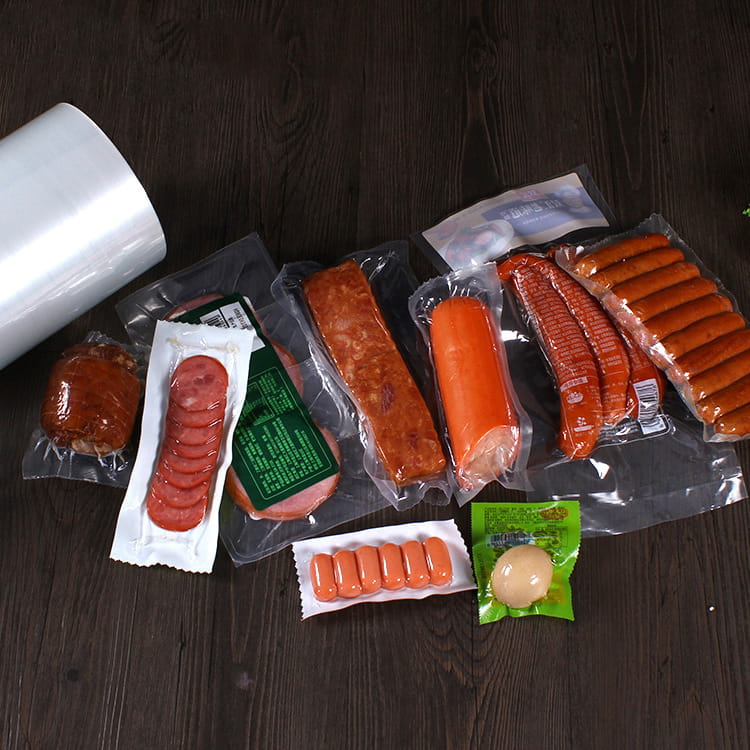
- بسته بندی مواد غذایی: فیلمهای شرینک مبتنی بر LDPE برای سینیهای طیور، هود کششی LLDPE برای بستهبندی پالت، و فیلم pa/pe برای نگهداری پنیر یا گوشت (افزایش ماندگاری از 7 به 21 روز).
- فیلم های کشاورزی: LDPE تثبیت شده با اشعه ماوراء بنفش برای پوشش های گلخانه (طول عمر 12 تا 24 ماه) و فیلم های کششی سیلاژی با استفاده از LLDPE/tie/EVOH چند لایه برای کاهش 90٪ ورودی اکسیژن.
- گونی های صنعتی سنگین: فیلمهای HDPE/LLDPE کواکسترود شده با ضخامت 120 تا 180 میکرومتر که مقاومت در برابر بار بالای 400 نیوتن را برای مصالح ساختمانی یا پودرهای شیمیایی به دست میآورند.
- پزشکی و بهداشت: فیلمهای تنفسی که با افزودن پرکنندههای کربنات کلسیم به پلیاتیلن تولید میشوند، سپس برای ایجاد ریز منافذ کشیده میشوند. در پرده های جراحی و پوشش های محافظ استفاده می شود.
تجزیه و تحلیل بازار نشان می دهد که تقاضای جهانی برای رول پلی اتیلن صنعتی سالانه 4.2 درصد رشد می کند که ناشی از بسته بندی و اتوماسیون تجارت الکترونیک است. تولید کنندگان فیلم پلی اتیلن برای کاهش باندهای گیج، روی خطوط فیلم دمیده با بارهای نوسانی سرمایه گذاری کنید و کیفیت رول مطابق با استانداردهای ASTM D2103 را تضمین کنید.
6. کنترل کیفیت و انتخاب مواد برای تولیدکنندگان فیلم
تولید مداوم با کارایی بالا رول فیلم پلی اتیلن موجودی بر پروتکل های کیفیت دقیق متکی است. تولید کنندگان فیلم پلی اتیلن از تست آزمایشگاهی برای شاخص جریان مذاب (MFI)، تعداد ژل و خواص نوری استفاده کنید. برای خطوط فیلم دمیده شده سیستمهای مانیتورینگ آنلاین ضخامت را از طریق حسگرهای خازنی یا سنج بتا ردیابی میکنند و بازخورد حلقه بسته را به قالب خودکار ارائه میدهند. آزمایش کشش طبق ASTM D882 برای سفارشات سفارشی که نیاز به کشیدگی خاص دارند (به عنوان مثال، بیش از 600٪ برای فیلم کششی) اجباری است.
انتخاب ماده شامل انتخاب بین Ziegler-Natta یا LLDPE کاتالیز شده با متالوسن است - دومی توزیع وزن مولکولی باریکتر و وضوح افزایش یافته را ارائه میکند. برای عملکرد بالا ورق پلی سفارشی نسبت های بازیابی باید کنترل شود (<20% قراضه پسا صنعتی) تا از ژل های تخریب جلوگیری شود. علاوه بر این، پینینگ الکترواستاتیک و درمان تاج (38-44 dyne/cm) قابلیت چاپ و استحکام باند لمینیت را تضمین می کند. جدول زیر تست های رایج کیفیت و معیارهای پذیرش را نشان می دهد:
| پارامتر تست | روش | مشخصات معمولی (LDPE/LLDPE) |
|---|---|---|
| تنوع ضخامت | ASTM D374 | ± 5% از اسمی |
| استحکام کششی (MD) | ASTM D882 | > 20 مگاپاسکال (LDPE)، > 35 مگاپاسکال (LLDPE) |
| اشک المندورف (MD) | ASTM D1922 | 150-400 گرم |
| COF (فیلم به فیلم) | ASTM D1894 | 0.2 - 0.4 |
پیشرفته manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring رول پلی اتیلن صنعتی در سردخانه (20- درجه سانتیگراد) یا محیط های با گرمای بالا (60 درجه سانتیگراد) اجرا شود.
سوالات متداول (سؤالات متداول)
Q1: تفاوت اصلی بین فیلم LDPE و فیلم LLDPE در اکستروژن چیست؟
LDPE دارای قدرت ذوب بالاتری است و پردازش آن آسان تر است خطوط فیلم دمیده شده ، شفافیت و براقیت بهتری را ارائه می دهد. LLDPE استحکام کششی، سوراخی و پارگی بالاتری را ارائه می دهد اما به دلیل ویسکوزیته بالاتر به قدرت موتور بالاتری نیاز دارد. ترکیبات LDPE/LLDPE برای متعادل کردن فرآیندپذیری با چقرمگی مکانیکی رایج است.
Q2: فیلم PA/PE چگونه با فیلم PA/PP برای بسته بندی مواد غذایی مقایسه می شود؟
فیلم pa/pe آب بندی عالی و مانع رطوبت را با هزینه کم ارائه می دهد، مناسب برای کاربردهای سرد/یخ زده. فیلم pa/pp دماهای بالاتر را تحمل می کند (تا 121 درجه سانتیگراد) و مقاومت شیمیایی عالی را ارائه می دهد، ایده آل برای غذاهای آماده و بسته بندی گرم.
Q3: آیا می توان ورق های پلی سفارشی را پس از استفاده صنعتی بازیافت کرد؟
بله، اکثر رول های صنعتی پلی اتیلن از طریق جریان های بازیافت مکانیکی قابل بازیافت هستند. با این حال، کواکستروژن چند ماده ای (PA/PE) به جداسازی یا سازگار کننده نیاز دارد. بسیاری از تولیدکنندگان برنامههای پساندازی را برای پسماندهای پسا صنعتی برای تولید گلولههای بازیافتی برای لایههای تماس غیرغذایی ارائه میکنند.
Q4: محدوده ضخامت معمولی برای فیلم HDPE در کاربردهای سنگین چیست؟
برای construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. تولید کنندگان فیلم hdpe اغلب چگالی را با افزودنی ها تغییر می دهند تا به سفتی و مقاومت پارگی خاصی دست یابند.
Q5: چگونه می توانم از یکنواختی سنج در رول فیلم پلی اتیلن خود اطمینان حاصل کنم؟
دمای مذاب را ثابت نگه دارید، از کنترل خودکار دایک بولت با اسکن ضخامت استفاده کنید و جریان هوای خنک کننده را در اطراف حباب بهینه کنید. مدرن خطوط فیلم دمیده شده مجهز به IBC (خنک کننده حباب داخلی) می تواند تغییرات گیج را به 3-5% کاهش دهد.