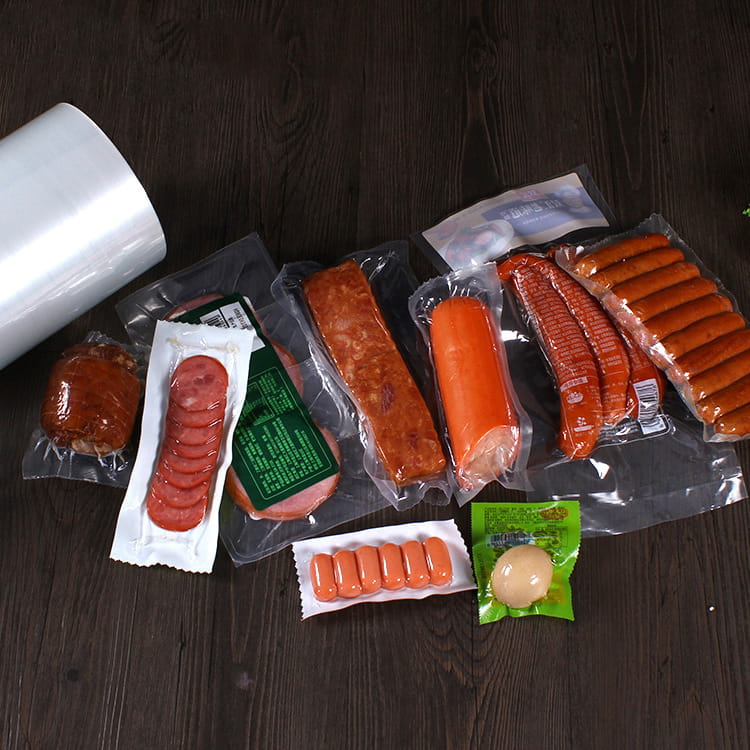


را فیلم چاپ کامپوزیت از چندین لایه مواد از طریق چسب ها یا فرآیندهای اکستروژن همزمان ساخته می شود. ساختار آن معمولاً شامل یک لایه زیرلایه (مانند PET، BOPP)، یک لایه مانع (مانند فویل آلومینیومی، EVOH) و یک لایه آب بندی حرارتی است. لایه آب بندی حرارتی در درونی ترین لایه قرار دارد و در تماس مستقیم با محتویات است. عملکرد اصلی آن ایجاد یک رابط آب بندی قابل اعتماد از طریق فرآیند آب بندی حرارتی است.
این تابع ساده به نظر می رسد، اما در واقع باید چندین تناقض را متعادل کند:
را game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
را balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
را coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
را performance defects of the heat seal layer may directly lead to packaging failure:
استحکام ناکافی مهر و موم حرارتی باعث نشتی و در نتیجه از بین رفتن یا آلودگی محتویات می شود.
پیری لایه مهر و موم حرارتی منجر به لایه لایه شدن می شود که ویژگی های سد را از بین می برد.
مهر و موم های حرارتی ناهموار نقاط ضعف را ایجاد می کنند و مقاومت در برابر ضربه بسته را کاهش می دهند.
را performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
قابلیت آب بندی حرارتی در دمای پایین راه نجات خطوط تولید بسته بندی با سرعت بالا است. با در نظر گرفتن پلی پروپیلن ریخته گری (CPP) به عنوان مثال، دمای مهر و موم حرارتی آن معمولاً 20-30 درجه سانتیگراد کمتر از پلی اتیلن سنتی (PE) است، که به معنی مصرف انرژی کمتر تجهیزات و زمان مهر و موم حرارتی کمتر است (می توان آن را به کمتر از 0.5 ثانیه کاهش داد)، در نتیجه راندمان تولید را به طور قابل توجهی بهبود می بخشد.
را realization of low-temperature heat sealability depends on the molecular structure design of the material:
توزیع وزن مولکولی: CPP با توزیع وزن مولکولی باریک دارای نقطه ذوب پایین تری است، اما لازم است از طریق فناوری ترکیب، استحکام و چقرمگی حرارتی را متعادل کرد.
انتخاب افزودنی: افزودن نرم کننده هایی مانند پلی بوتن (PB) می تواند نقطه ذوب را کاهش دهد، اما مقدار افزودنی باید کنترل شود تا بر خواص سد تأثیر نگذارد.
برای غذاهایی که نیاز به استریل در دمای بالا دارند (مانند مواد غذایی کنسرو شده، بسته های غذای فوری) یا داروها (مانند تزریقی)، لایه مهر و موم حرارتی باید دمای پخت 121 درجه سانتی گراد یا حتی بالاتر را تحمل کند. پلی اتیلن اصلاح شده (PE) از فناوری ترکیب (مانند افزودن کوپلیمر اتیلن-وینیل استات EVA یا کوپلیمر اتیلن-اکریلیک اسید EAA) برای افزایش نقطه ذوب به بالای 140 درجه سانتیگراد و در عین حال حفظ استحکام مهر و موم حرارتی استفاده می کند.
را key to high temperature stability lies in the thermal oxidation stability of the material:
را addition of antioxidants can delay the degradation of the material at high temperatures;
را formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
را uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
را destruction of uniformity may be caused by:
نوسانات مواد خام: مانند توزیع ناهموار وزن مولکولی پلیمر.
انحرافات پارامترهای پردازش: مانند دمای اکستروژن ناسازگار و سرعت خنک کننده.
شرایط حمل و نقل و نگهداری: مانند دمای بالا و رطوبت بالا که باعث جذب رطوبت یا تبلور مواد می شود.
استحکام مهر و موم حرارتی شاخص اصلی برای اندازه گیری قابلیت اطمینان آب بندی است. الزامات برای استحکام مهر و موم حرارتی در سناریوهای مختلف کاربرد به طور قابل توجهی متفاوت است:
بسته بندی مواد غذایی معمولی: نیاز به مقاومت در برابر لرزش و اکستروژن در طول حمل و نقل برای جلوگیری از نشت محتویات.
بسته بندی دارو: برای اطمینان از جداسازی استریل باید در برابر سوراخ سوزنی مقاومت کرد.
بسته بندی محصولات صنعتی: برای جلوگیری از شکستن بسته بندی باید در برابر انباشته شدن اجسام سنگین مقاومت کند.
را improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
را performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. آب بندی: یک مانع مستقیم برای جلوگیری از نشت محتویات
در بسته بندی مایع، استحکام ناکافی مهر و موم حرارتی می تواند به راحتی منجر به سوراخ یا ترک شود و باعث نشت محتویات شود. به عنوان مثال، در بسته بندی سس سویا، استحکام مهر و موم حرارتی باید ≥18N/15mm باشد تا در برابر لرزش و اکستروژن در طول حمل و نقل مقاومت کند.
شکست در آب بندی ممکن است باعث واکنش زنجیره ای شود:
نشت محتویات منجر به از بین رفتن محصول می شود.
آلاینده های خارجی وارد بسته می شوند و خراب شدن محتویات را تسریع می کنند.
اعتماد مصرف کننده کاهش می یابد و به تصویر برند آسیب می رساند.
را uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
را damage of barrier properties may be caused by:
چسبندگی ناکافی بین لایه مهر و موم حرارتی و لایه مانع؛
ریز منافذ ایجاد شده در طول فرآیند آب بندی حرارتی؛
پیری مواد ناشی از عوامل محیطی (مانند رطوبت و دما).
را toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
خواص مکانیکی ناکافی ممکن است منجر به موارد زیر شود:
پارگی بسته در حین حمل و نقل و پراکندگی محتویات.
باز کردن بسته برای مصرف کنندگان دشوار است که بر تجربه کاربر تأثیر می گذارد.
تغییر شکل بسته در حین انباشته شدن، کاهش راندمان ذخیره سازی.
را improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. نوآوری مواد: کامپوزیت کاربردی
اصلاح مواد نانو: بهبود خواص مکانیکی لایه مهر و موم حرارتی با افزودن نانو خاک رس، نانو سیلیس و غیره.
استفاده از مواد زیستی: مواد مبتنی بر زیستی مانند پلی لاکتیک اسید (PLA) و پلی هیدروکسی آلکانوات (PHA) می توانند اثرات زیست محیطی بسته بندی را کاهش دهند.
توسعه مواد هوشمند: معرفی مواد تغییر فاز (PCM) باعث می شود دمای لایه مهر و موم حرارتی پاسخگو باشد و با نیازهای تدارکات زنجیره سرد سازگار شود.
2. ارتقاء فرآیند: کنترل دقیق
فناوری نظارت آنلاین: نظارت بر زمان واقعی فرآیند مهر و موم حرارتی از طریق دماسنج های مادون قرمز، ضخامت سنج های لیزری و سایر تجهیزات.
شبیه سازی دیجیتال: از تحلیل اجزا محدود (FEA) برای پیش بینی توزیع تنش لایه مهر و موم حرارتی و بهینه سازی پارامترهای فرآیند استفاده کنید.
سیستم کنترل حلقه بسته: به طور خودکار دما، فشار و سرعت مهر و موم حرارتی را با توجه به داده های نظارت برای اطمینان از سازگاری تنظیم می کند.
3. بهینه سازی طراحی: ساختار سبک وزن
طراحی نازک کردن: کاهش ضخامت لایه آب بندی حرارتی در حین اطمینان از عملکرد و کاهش هزینه های مواد.
ساختار کامپوزیت چند لایه: از طریق توزیع گرادیان مواد مختلف، تعادل بین عملکرد و هزینه را به دست آورید.
طراحی آسان پارگی: یک ساختار ضعیف را در لایه آب بندی حرارتی تعبیه کنید تا تجربه باز شدن را برای مصرف کننده بهبود بخشد.